Teknova · Router American
Corte de ACM: controle de qualidade na ROUTER CNC AMERICAN
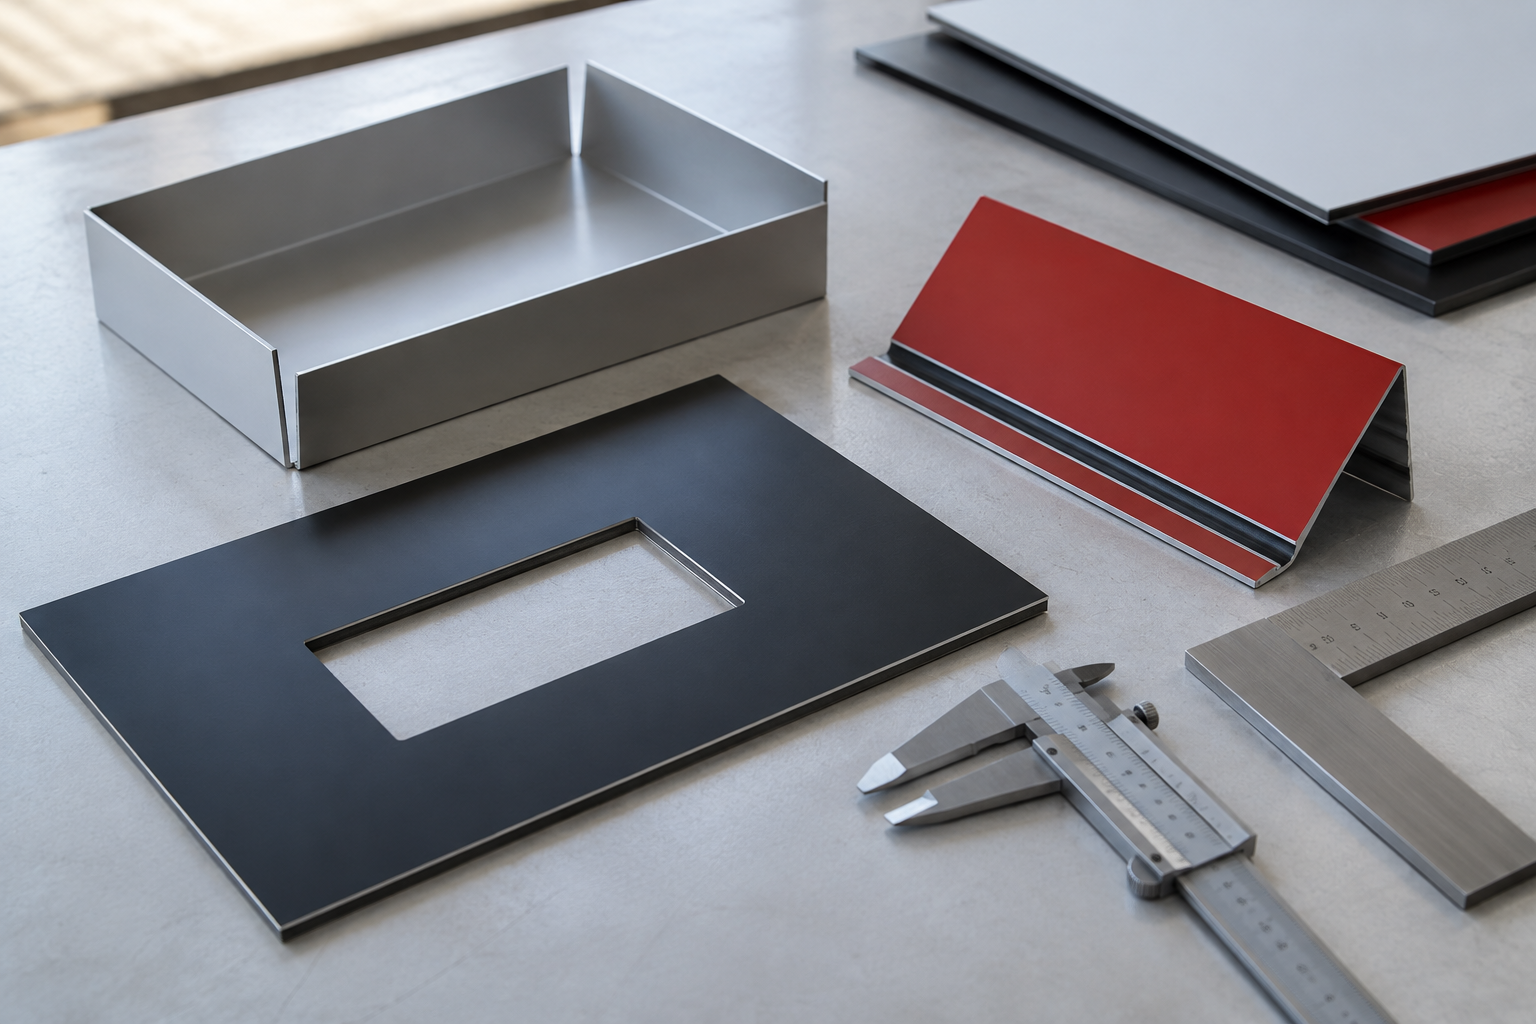
Primeiro, é importante entender que o corte de ACM não termina quando a ferramenta conclui o percurso. Portanto, antes de liberar uma peça para dobra, montagem ou entrega, verifique dimensões, bordas e integridade da superfície. Assim, para quem pesquisa a ROUTER CNC AMERICAN da Teknova, essa inspeção ajuda a avaliar o processo, além da máquina.
O tema deste guia é a aprovação da primeira peça. Esse procedimento identifica desvios antes de repetir o mesmo problema em uma chapa inteira. Além disso, ele pode ser aplicado à produção de letreiros, displays, revestimentos e caixas em ACM. Respeite as exigências de cada projeto.
O que define a qualidade no corte de ACM?
Uma peça de ACM bem executada precisa atender ao desenho e apresentar acabamento compatível com sua aplicação. Também deve permitir a montagem prevista. Quando houver canal para dobra, a região usinada precisa possibilitar a conformação sem defeitos incompatíveis com o uso.
Portanto, qualidade não significa apenas uma borda visualmente lisa. Por exemplo, uma peça bonita pode estar fora de medida. Também pode ter furações deslocadas ou apresentar um canal inadequado para a dobra.
Assim, o controle deve considerar 3 grupos de critérios:
- Geometria: medidas, posição dos recortes, esquadro e encaixes.
- Integridade: ausência de danos indevidos à pintura, às lâminas e ao núcleo.
- Funcionalidade: dobra, montagem e acabamento coerentes com o projeto.
No entanto, não existe uma tolerância universal para todos os trabalhos. Por isso, os limites precisam ser definidos conforme aplicação, desenho técnico, material e requisitos do cliente.
A ABNT NBR ISO 9001:2015, na seção 8.6, trata da liberação de produtos e serviços. Consulte a norma pelos canais oficiais da ABNT — Associação Brasileira de Normas Técnicas. Essa referência orienta o controle da liberação. No entanto, não estabelece tolerâncias específicas para o corte de ACM nem substitui a documentação técnica da chapa.
A seção 8.6 da ISO 9001:2015, apresentada no catálogo oficial da ISO, exige 2 elementos na informação documentada sobre a liberação:
- Evidência de conformidade com os critérios de aceitação.
- Rastreabilidade às pessoas que autorizaram a liberação.
Por isso, na ficha da primeira peça, registre os resultados e identifique quem aprovou a produção.
Por que aprovar a primeira peça no corte de ACM antes do lote?
Isso porque a primeira peça verifica o conjunto formado por material, ferramenta, fixação, programação e operação. Se algum desses elementos estiver inadequado, repetir o programa apenas multiplica o desvio.
Por exemplo, um recorte pode parecer correto isoladamente. Porém, pode não permitir a passagem do componente que será instalado. Da mesma forma, uma aba pode atingir o ângulo esperado e ainda apresentar fissuras na superfície externa.
A aprovação inicial reduz esse risco porque testa a peça no contexto de uso. Além disso, cria uma referência para comparar as unidades seguintes e perceber mudanças durante a produção.
Além disso, esse procedimento é especialmente útil em pedidos novos, trocas de fornecedor de chapa e substituições de ferramenta. Também ajuda em trabalhos com encaixes críticos. Contudo, ele não elimina a necessidade de verificações ao longo do lote.
Comece pela identificação do material
Primeiro, antes de ajustar a usinagem, confirme qual chapa será utilizada. ACM é uma categoria de material composto. No entanto, produtos com aparência semelhante podem ter diferenças de espessura, núcleo, revestimento e indicação de uso.
Em seguida, registre fabricante, linha, espessura nominal e identificação do lote, quando disponível. Confira também as orientações sobre armazenamento, película protetora e sentido de aplicação do acabamento.
Para chapas da marca, consulte, por exemplo, a documentação técnica disponibilizada pela ALUCOBOND, fabricante de painéis compostos de alumínio. Assim, as recomendações devem corresponder ao produto efetivamente comprado, e não apenas a um painel visualmente parecido.
Além disso, a mesma lógica vale para materiais de outros fabricantes. Consulte o site da ALPOLIC, fabricante de materiais compostos de alumínio, para localizar informações dos produtos e orientações de processamento.
Separe uma amostra representativa
Use, sempre que possível, uma amostra do mesmo material e lote da produção. Por exemplo, uma sobra de origem desconhecida pode servir para uma verificação preliminar. Porém, não comprova o comportamento da chapa definitiva.
Se houver acabamento direcional, mantenha a orientação prevista no produto final. Assim, o teste também ajuda a avaliar diferenças visuais entre peças que ficarão lado a lado.
Checklist de inspeção da primeira peça
A inspeção precisa ser simples o suficiente para fazer parte da rotina. Porém, deve avaliar os pontos que realmente podem impedir a montagem ou comprometer a entrega.
Sete etapas de inspeção
A tabela abaixo organiza uma sequência inicial de 7 etapas para inspecionar o corte de ACM. Por isso, escolha os instrumentos e limites de aceitação conforme o tamanho da peça e a precisão exigida.
| Etapa | O que verificar | Como avaliar | Quando revisar o processo |
|---|---|---|---|
| Identificação | Material e orientação. | Confira a etiqueta e a ordem de produção. | Há divergência de chapa ou acabamento. |
| Dimensões | Comprimento, largura e recortes. | Use instrumento adequado ao desenho. | A medida sai da tolerância definida. |
| Geometria | Esquadro e posição de furos. | Use esquadro, gabarito ou medição. | A peça não atende ao projeto. |
| Bordas | Rebarbas e irregularidades. | Inspecione visualmente, com manuseio seguro. | Os defeitos prejudicam montagem ou acabamento. |
| Superfície | Riscos, marcas e deformações. | Observe sob iluminação uniforme. | Os defeitos ultrapassam o padrão aprovado. |
| Canal de dobra | Continuidade e comportamento na conformação. | Inspecione e dobre uma amostra. | Surgem falhas ou ângulo inadequado. |
| Montagem | Encaixe e alinhamento. | Teste com os componentes previstos. | Há interferência ou folga indevida. |
Conferência das medidas e unidades
Primeiro, avalie as medidas antes de fazer correções manuais. Caso contrário, o retrabalho pode esconder a origem do problema e dificultar o ajuste das próximas peças.
Confira também a unidade do desenho, do programa e do instrumento. Segundo o NIST, no guia oficial de uso do Sistema Internacional de Unidades — SP 811, 1 polegada equivale exatamente a 25,4 mm. Essa conversão é uma referência metrológica. Não representa uma tolerância de corte nem uma especificação da ROUTER CNC AMERICAN.
A Brochura do Sistema Internacional de Unidades, publicada pelo BIPM, define o prefixo mili como um milésimo: 1 mm = 0,001 m. Assim, uma medida de 0,5 m corresponde a 500 mm. Por isso, use essa equivalência na conferência das unidades. Ela não define dimensões obrigatórias para a peça nem a precisão da máquina.
Além disso, para apoiar os procedimentos de medição, consulte os conteúdos de metrologia do Inmetro — Instituto Nacional de Metrologia, Qualidade e Tecnologia. As publicações oficiais do JCGM, disponíveis no BIPM, incluem referências sobre terminologia e incerteza de medição. Elas complementam a orientação metrológica, sem definir tolerâncias para o corte de ACM.
Inspeção visual vs. validação funcional no corte de ACM
A inspeção visual e a validação funcional são complementares. A primeira identifica defeitos aparentes. A segunda verifica o comportamento da peça na dobra e na montagem previstas.
| Abordagem | Vantagem | Limitação |
|---|---|---|
| Inspeção visual | Identifica riscos, rebarbas, fissuras e irregularidades aparentes. | Não comprova medidas, encaixes ou adequação estrutural. |
| Validação funcional | Verifica dobra, encaixe e alinhamento com os componentes previstos. | Exige amostra e condições representativas. Não substitui a medição nem a avaliação do projeto completo. |
Portanto, aprovar somente pela aparência deixa de verificar requisitos funcionais. Testar apenas o encaixe também não garante o acabamento exigido.
Como interpretar defeitos no corte de ACM sem recorrer a receitas prontas
Um mesmo defeito pode ter mais de uma causa. Por isso, o caminho mais confiável é observar o sintoma, levantar hipóteses e alterar uma variável por vez.
Bordas com rebarbas ou aspecto irregular
Primeiro, verifique o estado e a adequação da ferramenta. Confira também a fixação da chapa e as condições de remoção de cavacos. Depois, revise os parâmetros de usinagem com apoio técnico e conforme o material utilizado.
Por isso, não presuma que aumentar ou reduzir a velocidade resolverá qualquer problema. O resultado depende da combinação entre ferramenta, avanço, rotação, profundidade e estabilidade do conjunto.
Medidas diferentes das previstas
Confira primeiro se a medição e a referência utilizada estão corretas. Em seguida, investigue compensações de ferramenta, origem de trabalho, fixação e eventual deslocamento da peça.
Além disso, compare medidas em diferentes regiões. Por exemplo, um desvio constante pode exigir uma investigação diferente de uma variação localizada.
Marcas na face aparente
Inspecione a limpeza do apoio e o manuseio. Confira a presença de resíduos entre a chapa e as superfícies de contato. Verifique também se a proteção superficial está sendo utilizada conforme a orientação do fabricante.
A película não substitui cuidados de movimentação. Empilhar peças com cavacos entre elas, por exemplo, pode comprometer o acabamento mesmo após uma usinagem satisfatória.
Como testar o vinco e a dobra de ACM
Na usinagem de ACM, o termo vinco costuma identificar o canal preparado para permitir a dobra. Sua geometria e o material remanescente precisam seguir as recomendações aplicáveis à chapa e ao resultado pretendido.
Não é seguro definir uma profundidade única apenas com base na espessura nominal. A composição do painel, a ferramenta e o método de conformação também influenciam o comportamento.
Produza um corpo de prova que represente a dobra real. Depois, observe continuidade do canal, regularidade da conformação, ângulo obtido e aparência da face externa.
Procure fissuras, separação entre camadas e deformações localizadas. Entretanto, uma dobra visualmente aprovada não comprova, por si só, a adequação estrutural do produto final.
Quando houver requisitos de segurança, fixação ou exposição ambiental, a validação deve considerar o projeto completo. Portanto, o teste de oficina é uma etapa de controle, não um substituto da especificação técnica.
Transforme a amostra aprovada em padrão de produção
Após a aprovação do corte de ACM, registre as condições do teste. Uma ficha curta costuma ser mais útil do que anotações dispersas que ninguém consegue consultar depois.
Inclua identificação do material, ferramenta, revisão do programa, condições de fixação e parâmetros efetivamente utilizados. Acrescente medidas verificadas, resultado da dobra, fotos e responsável pela liberação.
Para estruturar esses registros, consulte a ISO 10013:2021, referência oficial sobre informação documentada em sistemas de gestão da qualidade. Ela oferece orientações para a documentação. Não determina tolerâncias de ACM nem um prazo universal para preencher a ficha.
Como exemplo de meta interna, registre 100% dos critérios aplicáveis à primeira peça em até 24 horas após a inspeção. Isso não é uma exigência normativa. O registro deve ocorrer sempre antes da liberação do lote. Se a produção precisar continuar imediatamente, registre e aprove a peça antes dessa continuidade. Esse percentual se refere à cobertura do checklist da primeira peça. Não representa uma taxa de amostragem do lote nem uma garantia de ausência de defeitos.
Guarde uma amostra física quando isso for viável. Ela facilita a comparação de acabamento e ajuda a alinhar expectativas entre operação, montagem e atendimento.
Defina também quando repetir a inspeção. Troca de ferramenta, mudança de lote, interrupção relevante ou surgimento de um defeito são situações que justificam nova verificação.
O que avaliar na ROUTER CNC AMERICAN
Ao conversar com a Teknova, leve uma peça representativa do seu trabalho, e não apenas uma descrição genérica de uso. Informe material, dimensões, recortes, dobras e critérios de acabamento esperados.
Na página da ROUTER CNC AMERICAN para corte e vinco de ACM, procure o contato comercial. Confirme a configuração oferecida e discuta sua aplicação. Verifique recursos, acessórios e capacidades na proposta técnica. Não pressuponha características não informadas.
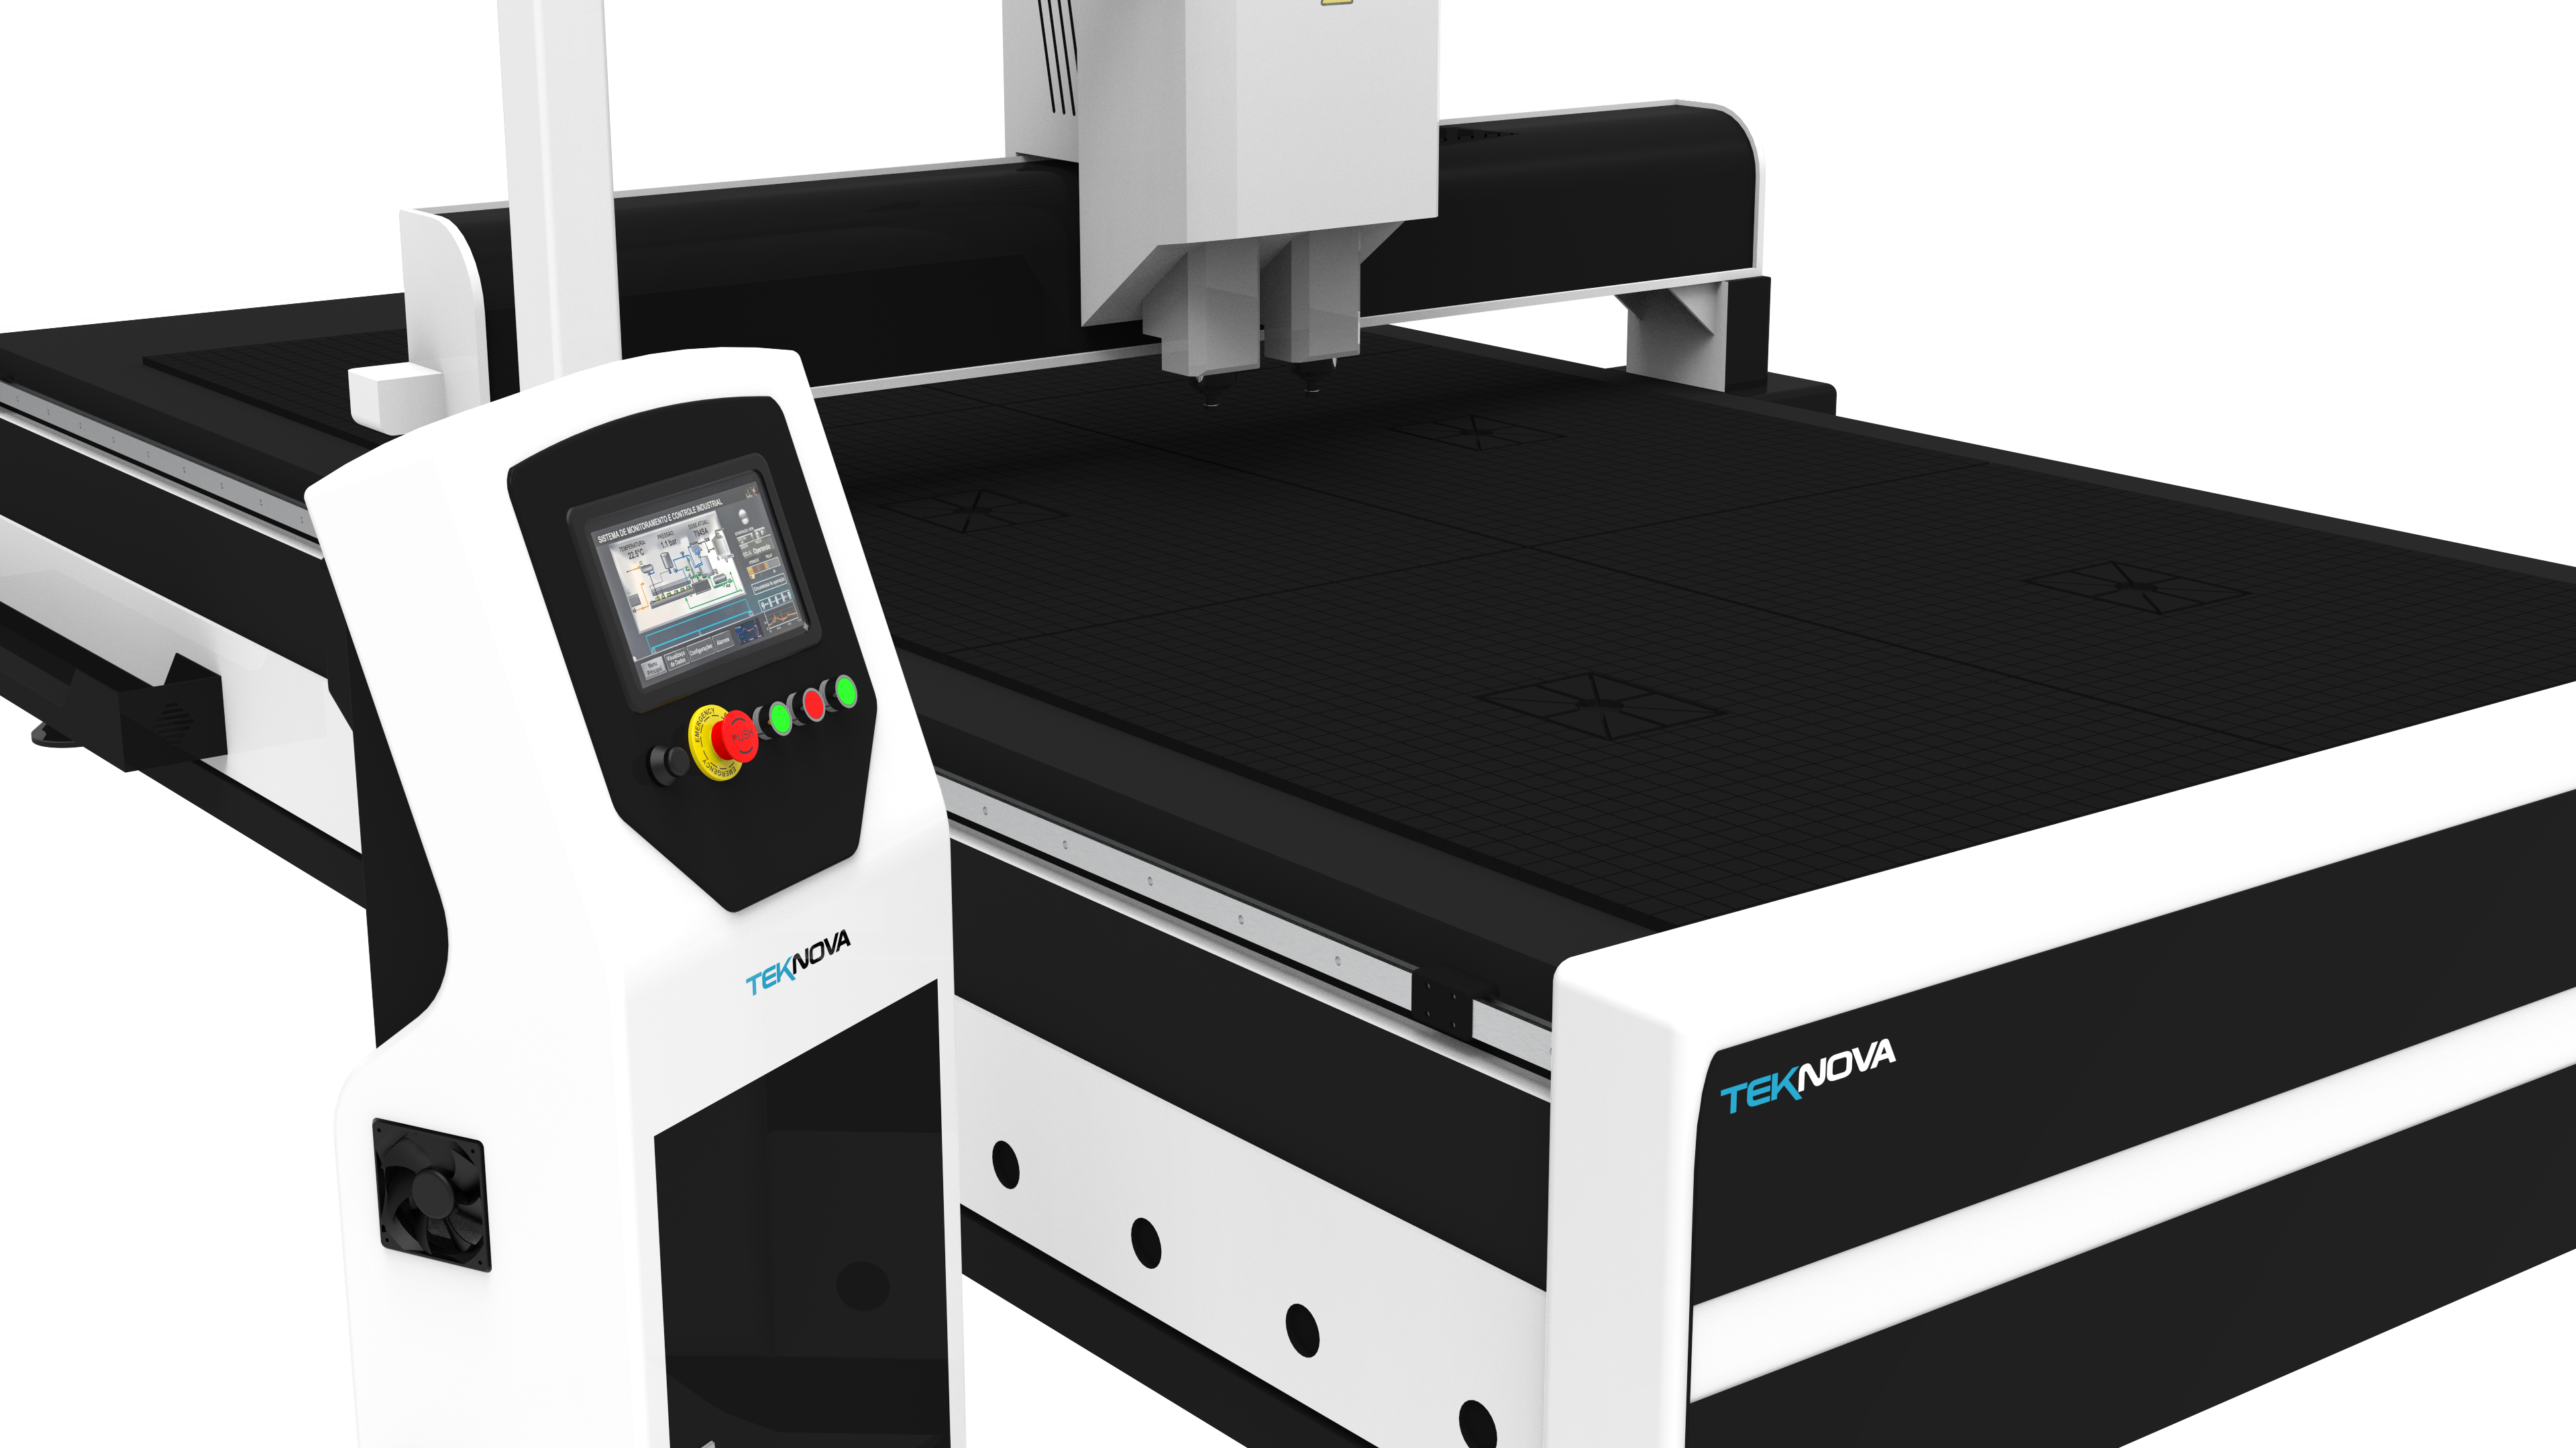
Se houver demonstração disponível, solicite uma avaliação baseada no seu checklist. Compare a peça obtida com requisitos definidos previamente. Inclua montagem e dobra quando fizerem parte do projeto.
Para avançar na escolha, consulte a Teknova sobre a aplicação da ROUTER CNC AMERICAN e apresente seus critérios de aprovação. Assim, a conversa deixa de depender apenas de promessas de acabamento. Ela passa a considerar evidências do processo.
Em resumo: como aprovar o corte de ACM
A rotina recomendada pode ser organizada em 5 passos:
- Identificar a chapa: confirmar material, lote e orientação do acabamento.
- Produzir a amostra: representar as condições da peça definitiva.
- Medir: conferir dimensões e geometria conforme os limites do projeto.
- Testar: avaliar acabamento, dobra e montagem, quando aplicáveis.
- Registrar: documentar as condições utilizadas e os resultados da aprovação.
Com esse padrão, o controle de qualidade no corte de ACM ajuda a detectar problemas cedo. Também torna as decisões de produção mais consistentes. Em resumo, aprovar a primeira peça exige combinar medição, inspeção visual e validação funcional. As verificações ao longo do lote continuam necessárias.