Teknova · Router American
Cabeça flutuante no vinco de ACM: ROUTER CNC AMERICAN
A cabeça flutuante pode ajudar a manter a regularidade do vinco de ACM quando há pequenas variações na superfície da chapa. Por isso, para quem avalia a ROUTER CNC AMERICAN da Teknova, entender esse recurso é importante: dobras bem executadas dependem do controle da profundidade, da ferramenta e da preparação do material.
Mas como transformar essa combinação em acabamento consistente? Assim, neste artigo, você vai entender o princípio da compensação de altura, os fatores que interferem na dobra e o que validar antes da compra. No entanto, a presença desse recurso e sua configuração na máquina devem ser confirmadas com a Teknova.
Como a cabeça flutuante contribui para a precisão no vinco de ACM?
A cabeça flutuante é um conjunto que permite à ferramenta acompanhar pequenas mudanças de altura, conforme sua construção e regulagem. Em sistemas com referência superficial, portanto, o objetivo é manter uma relação mais constante entre a ferramenta e a face trabalhada.
Isso importa porque a chapa nem sempre permanece perfeitamente plana durante a usinagem. Podem existir, por exemplo, ondulações, diferenças de apoio ou pequenas deformações causadas pelo armazenamento e pela fixação.
Assim, sem compensação adequada, um percurso programado em altura fixa pode produzir profundidades diferentes ao longo do vinco. Portanto, a precisão dos movimentos da router e o controle da profundidade são aspectos complementares.
O que esse recurso pode compensar?
Dependendo do projeto, o conjunto flutuante pode acompanhar pequenas irregularidades locais. Entretanto, ele não corrige automaticamente qualquer problema de material, mesa ou montagem.
Por exemplo, uma chapa mal apoiada pode ceder durante o contato com o conjunto. Além disso, sujeira sob o painel e fixação insuficiente comprometem a referência de trabalho. Por isso, a compensação deve atuar sobre um processo estável, e não substituir sua preparação.
Cabeça flutuante ou altura fixa: quais são as diferenças?
| Critério | Cabeça flutuante com referência superficial | Percurso em altura fixa, sem compensação |
|---|---|---|
| Referência de trabalho | Acompanha pequenas mudanças locais da superfície, conforme construção e regulagem | Mantém a altura programada, sem acompanhar automaticamente essas mudanças |
| Vantagem e condição de uso | Pode favorecer a uniformidade do sulco quando há pequenas irregularidades | Pode atender ao processo quando a superfície permanece na referência prevista e a amostra é aprovada |
| Limitação | Não corrige apoio inadequado, sujeira ou fixação insuficiente | Variações na superfície podem produzir diferenças de profundidade |
Em ambos os casos, o resultado precisa ser validado com o painel, a ferramenta e as condições reais de produção.
Por que a profundidade do vinco define a qualidade da dobra?
O ACM é um painel composto por lâminas de alumínio e um núcleo, cuja composição varia conforme o produto. No processo de fresagem para dobra, parte do material é removida pelo verso, preservando uma região que permita conformar a peça.
Na rotina da comunicação visual, essa operação costuma ser chamada de vinco. Tecnicamente, porém, ela envolve a usinagem de um sulco, e não apenas a marcação da superfície.
Quando o sulco fica raso demais, a dobra pode exigir força excessiva e apresentar geometria inadequada. Quando fica profundo demais, pode enfraquecer a região de dobra e danificar a face externa.
Ou seja, o objetivo não é retirar o máximo possível de material. É obter a seção residual indicada para aquela combinação de painel, ferramenta e geometria.
Por que a recomendação do fabricante vem primeiro?
Não existe uma profundidade universal que sirva para todo ACM. A espessura das lâminas, o núcleo, o acabamento e as orientações do fabricante precisam entrar na definição do processo.
Como referência de consulta, a ALUCOBOND, fabricante de painéis compósitos de alumínio, disponibiliza informações sobre seus produtos. Procure a documentação correspondente ao painel utilizado, sem transferir parâmetros automaticamente entre marcas e linhas.
Outra referência oficial é o site da ALPOLIC, marca de painéis compósitos metálicos da Mitsubishi Chemical. Para painéis dessa marca, consulte a documentação técnica e as orientações de fabricação correspondentes ao produto antes de definir a fresagem e a dobra.
Como a ROUTER CNC AMERICAN entra nesse processo?
A avaliação da ROUTER CNC AMERICAN para corte e vinco de ACM deve considerar mais que o desenho do percurso. É necessário verificar como a configuração ofertada controla a profundidade e quais recursos estão incluídos no fornecimento.
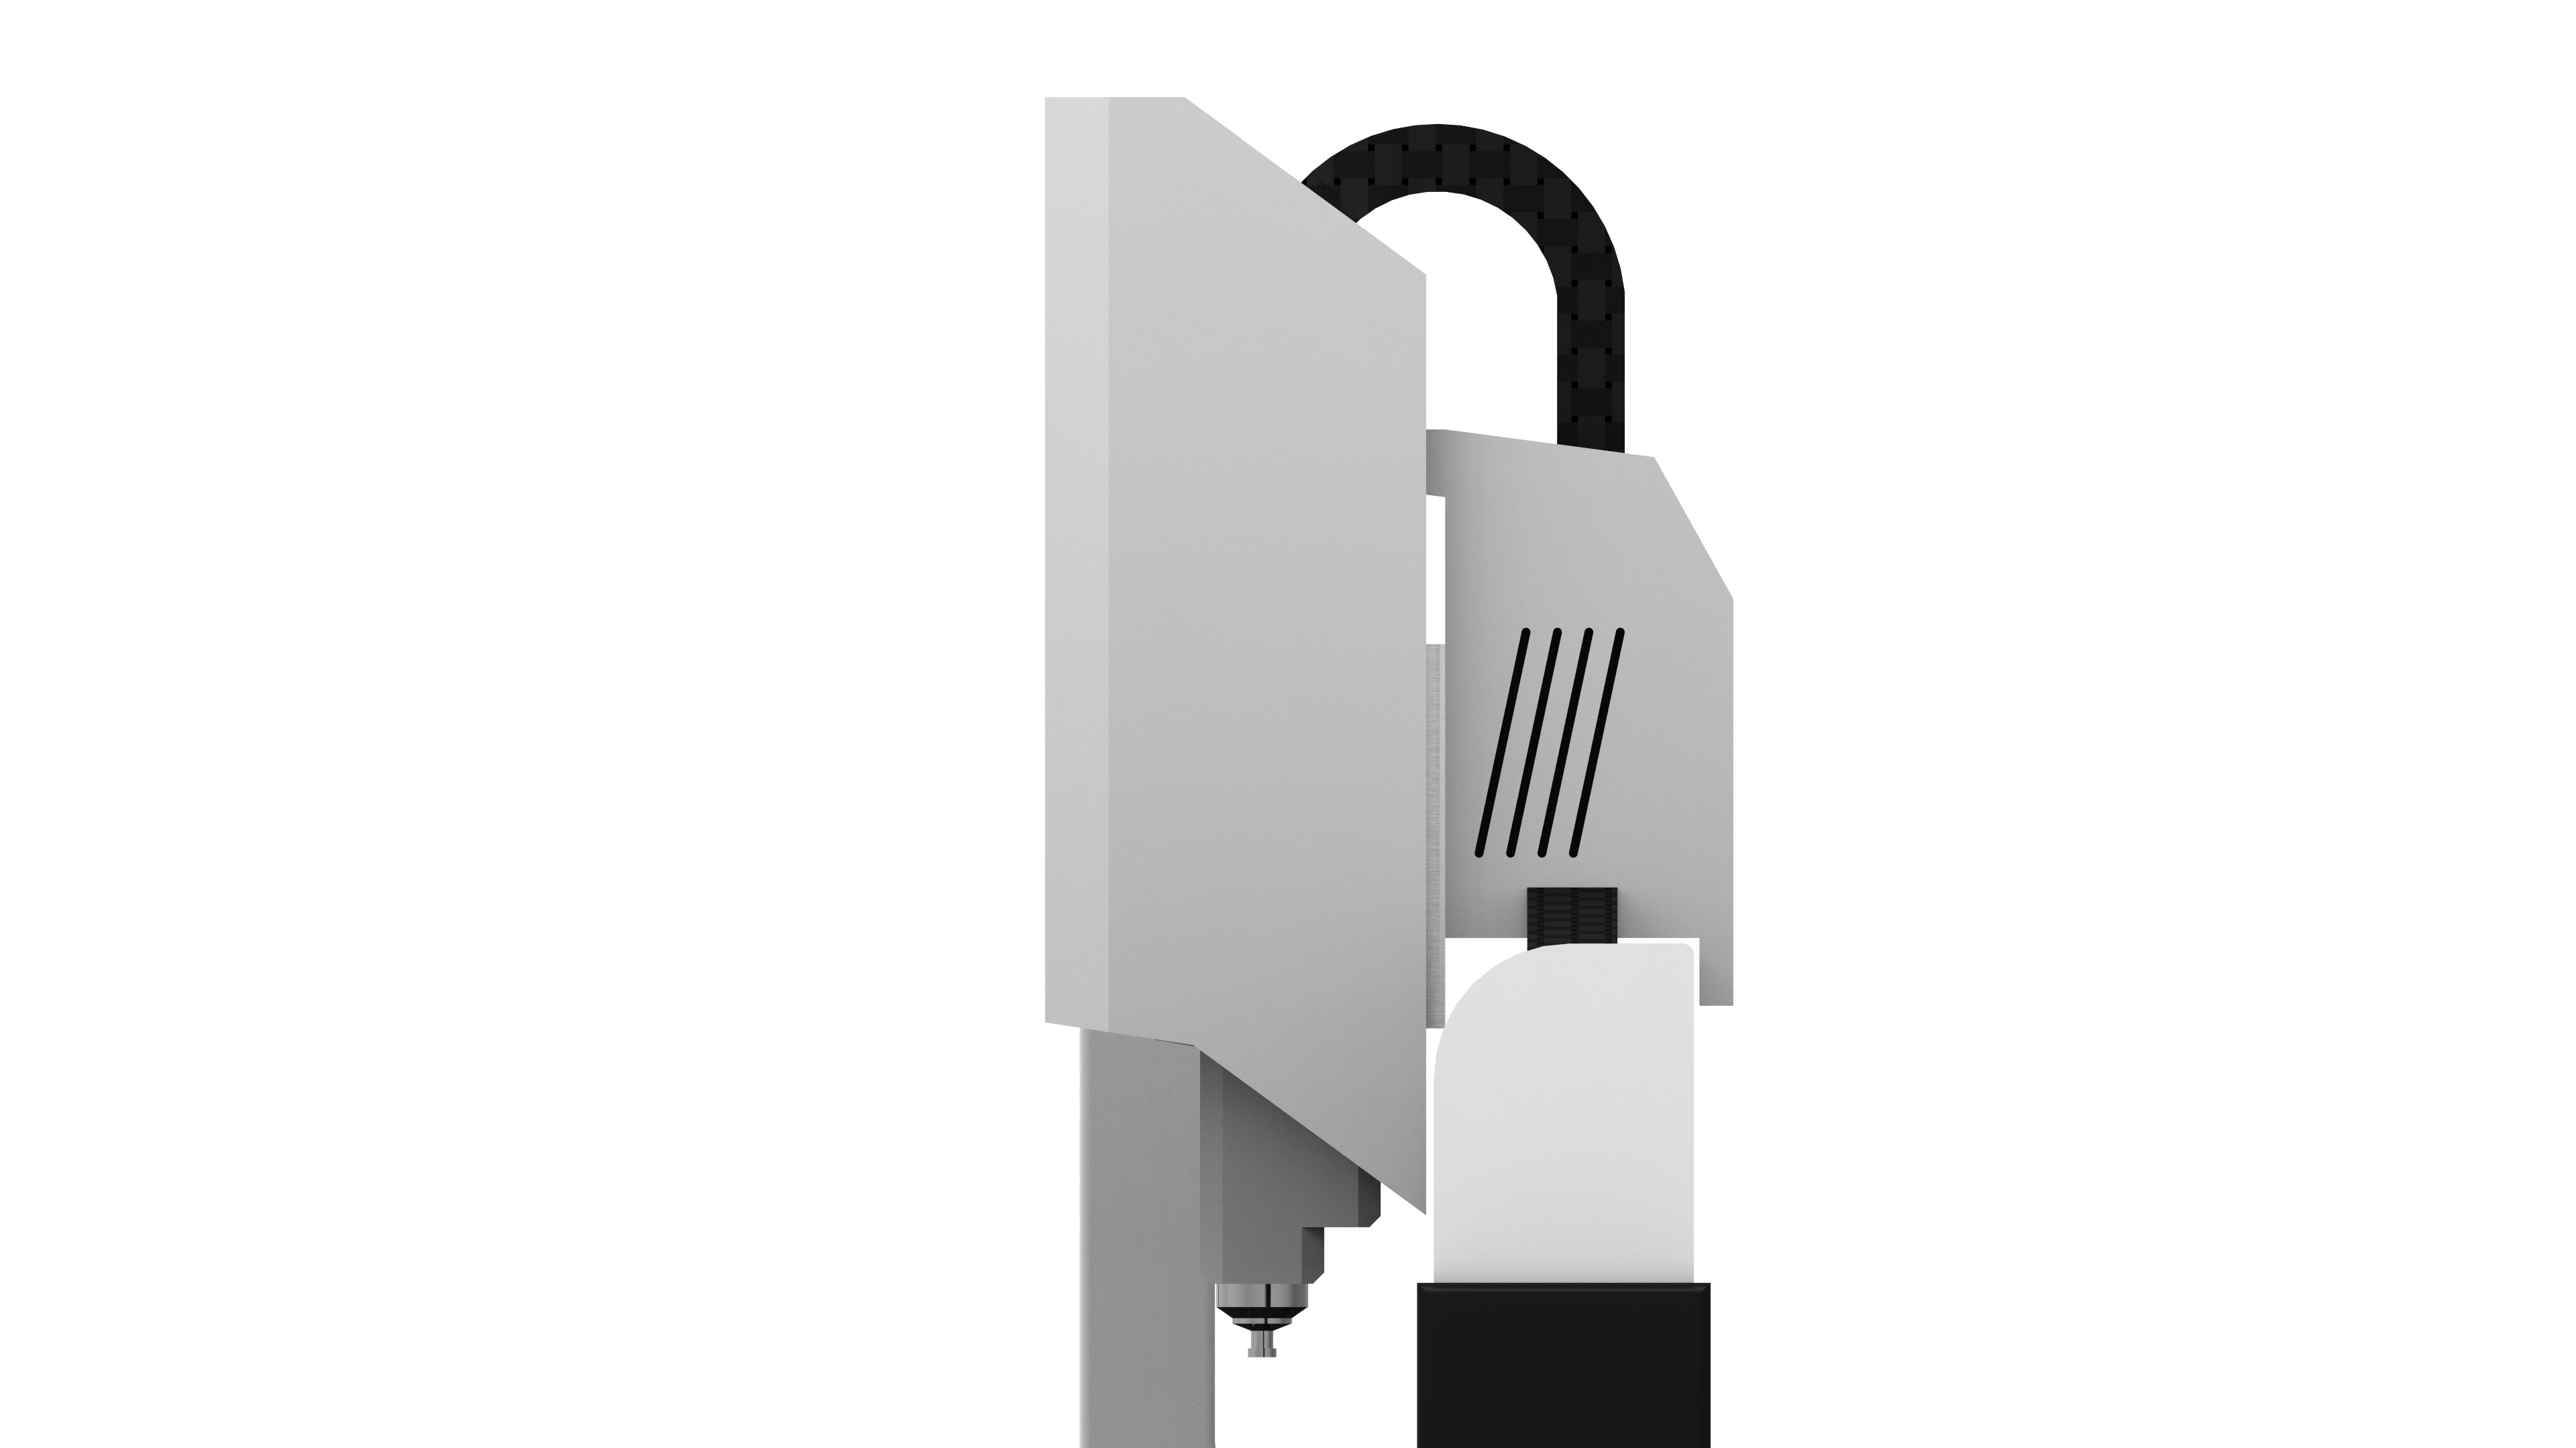
Consulte a página da ROUTER CNC AMERICAN da Teknova e solicite uma proposta técnica para sua aplicação. Confirme expressamente a disponibilidade da cabeça flutuante, seu princípio de funcionamento e as condições de uso recomendadas.
Sem uma ficha técnica confirmada, não é adequado atribuir à máquina tolerâncias, velocidades ou sistemas específicos. A forma mais segura de verificar o resultado é combinar documentação com uma demonstração usando o material da sua produção.
O que significa buscar dobras perfeitas?
Na prática, uma dobra de qualidade apresenta linha regular, acabamento preservado e geometria compatível com a montagem. Ela também precisa ser repetível entre peças, dentro dos critérios definidos para o trabalho.
Por isso, nenhum recurso isolado garante dobras perfeitas em qualquer condição. A cabeça flutuante pode contribuir para a uniformidade do sulco, enquanto ferramenta, apoio e conformação completam o processo.
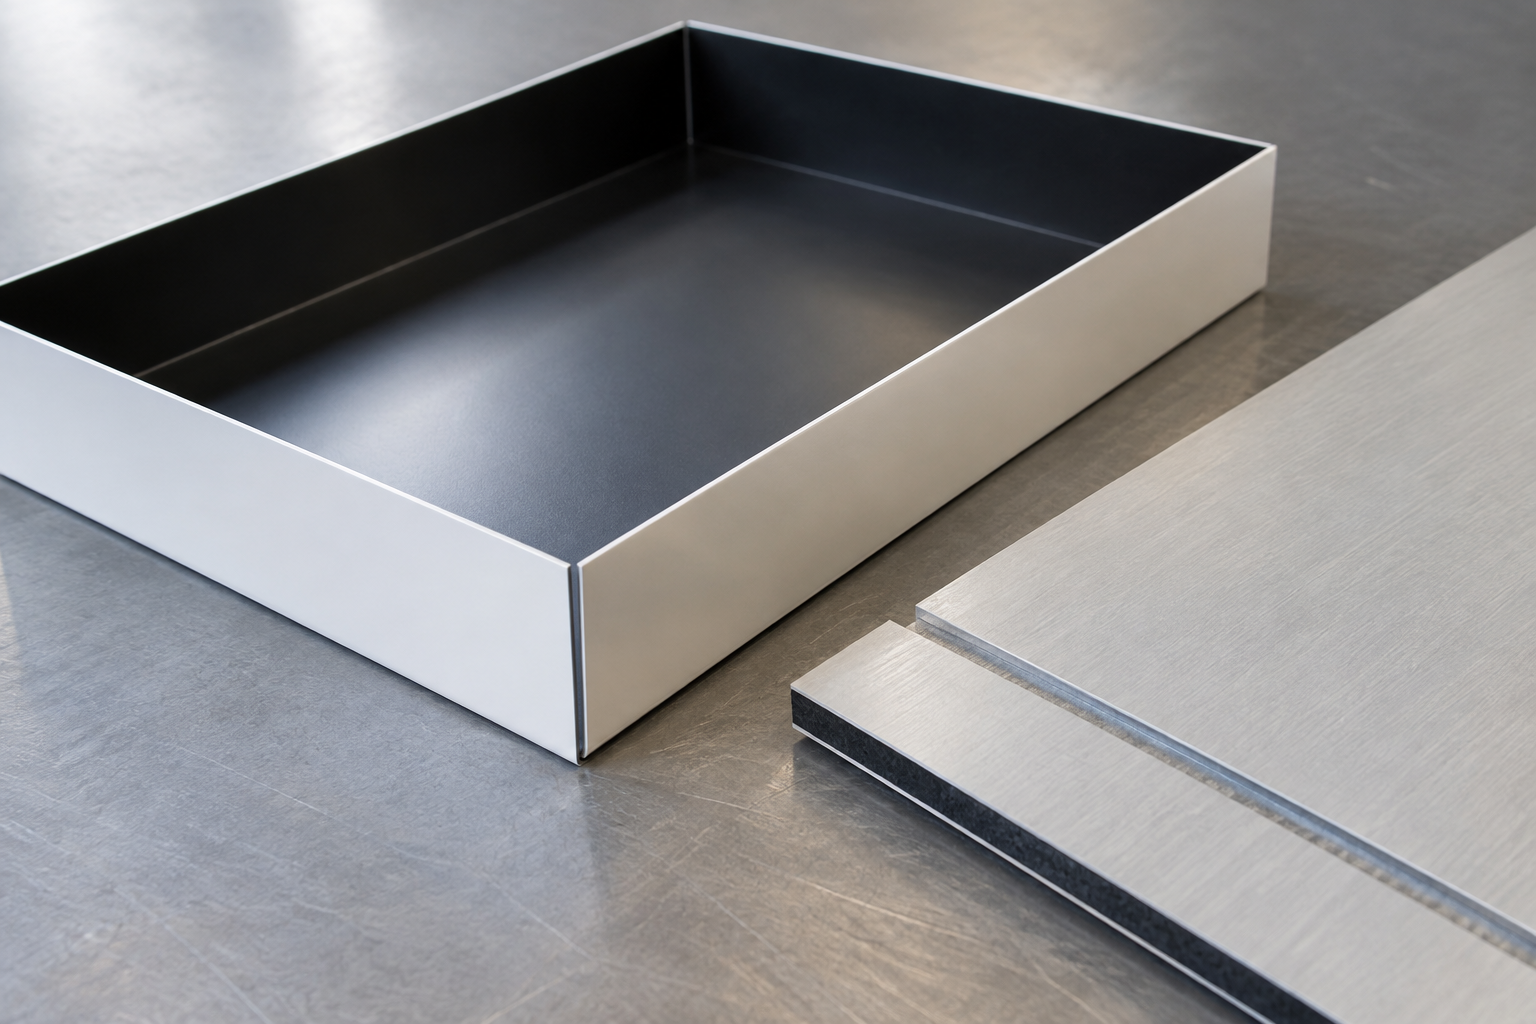
Bandeja de ACM com abas dobradas sobre bancada, ao lado de uma amostra com sulco de fresagem visível no verso. — imagem ilustrativa gerada por IA.
Quais fatores influenciam o acabamento do ACM?
Uma router CNC executa trajetórias programadas, mas o resultado depende das condições reais de usinagem. Antes de alterar o programa, vale investigar o conjunto completo. A tabela reúne 7 fatores de verificação para essa análise, sem estabelecer parâmetros universais de usinagem.
| Fator | Efeito possível no vinco | Verificação recomendada |
|---|---|---|
| Profundidade do sulco | Altera a resistência e a geometria da dobra | Inspecionar uma amostra antes de dobrar |
| Geometria da fresa | Define o perfil do canal | Conferir adequação ao painel e à dobra |
| Desgaste da ferramenta | Pode gerar rebarbas e acabamento irregular | Examinar corte e condição das arestas |
| Apoio e fixação | Podem permitir movimento ou flexão da chapa | Verificar estabilidade durante o percurso |
| Resíduos na mesa | Podem modificar a altura local | Limpar antes de posicionar o material |
| Parâmetros de usinagem | Influenciam aquecimento e qualidade superficial | Testar conforme recomendações técnicas |
| Método de dobra | Afeta alinhamento e uniformidade do esforço | Padronizar apoio e sequência de conformação |
Além disso, mudanças de lote podem exigir uma nova validação. Mesmo mantendo o desenho, convém observar se o material recebido corresponde ao que foi aprovado no teste.
Como validar o vinco antes da produção em 5 etapas?
1. Como identificar o painel utilizado?
Registre fabricante, linha, espessura nominal e características relevantes do produto. Consulte também as recomendações de processamento e as limitações de aplicação.
O site da 3A Composites, fabricante de materiais compósitos, é outra fonte para localizar informações sobre suas famílias de materiais. Use a documentação da linha efetivamente comprada como referência, não apenas a designação comercial “ACM”.
Para quem utiliza painéis Alupanel, o site oficial da Multipanel UK, fabricante desses painéis, também é uma fonte de consulta. Busque a ficha técnica e o guia de processamento da linha utilizada para conferir as características do material e as recomendações aplicáveis.
2. Como preparar a superfície de apoio?
Remova cavacos, poeira acumulada e resíduos da mesa. Em seguida, posicione a chapa sem criar tensões desnecessárias e verifique se a fixação impede deslocamentos.
Por exemplo, uma partícula sob o painel pode elevar uma pequena região. Se a chapa também flexionar durante a passagem da ferramenta, o comportamento do sulco ficará menos previsível.
3. Como conferir ferramenta e regulagens?
Verifique a montagem da fresa, sua condição de corte e a compatibilidade com a operação. Ajuste o sistema de referência e, quando disponível, a cabeça flutuante conforme as orientações do equipamento.
Não compense uma ferramenta inadequada apenas alterando a profundidade. Primeiro, confirme se o perfil do sulco atende à geometria pretendida.
4. Como usinar um corpo de prova representativo?
Faça uma amostra com o mesmo painel e condições semelhantes às da peça final. Inclua um percurso suficientemente representativo para observar variações de apoio e comportamento durante a usinagem.
Depois, examine o canal antes da dobra. Procure diferenças visíveis de profundidade, resíduos aderidos e sinais de corte irregular.
5. O que verificar e registrar após a dobra?
Execute a conformação com apoio adequado e esforço distribuído. Verifique alinhamento, ângulo, integridade da face aparente e compatibilidade com a montagem prevista.
Se a amostra for aprovada, registre os parâmetros e as condições utilizadas. Portanto, a aprovação deixa de depender apenas da memória do operador e passa a orientar a repetição do trabalho.
Em quais aplicações a regularidade faz diferença?
Bandejas, revestimentos de balcões, testeiras e elementos de comunicação visual podem exigir linhas de dobra longas. Nessas peças, diferenças no sulco tendem a aparecer no alinhamento das abas ou no encontro entre componentes.
Em aplicações com várias peças próximas, a repetibilidade ganha ainda mais importância. Pequenas diferenças de conformação podem dificultar o ajuste e aumentar o tempo de montagem.
Entretanto, um bom vinco não substitui o dimensionamento da aplicação. Em fachadas, por exemplo, material, fixações, segurança e requisitos do projeto precisam ser avaliados por profissionais responsáveis.
O que perguntar à Teknova antes de decidir?
Uma conversa técnica objetiva ajuda a comparar a configuração proposta com a necessidade da produção. Leve um desenho e, se possível, uma amostra do painel utilizado.
- A configuração ofertada inclui cabeça flutuante para essa operação?
- Como o conjunto estabelece a referência de profundidade?
- Quais ferramentas são recomendadas para o painel apresentado?
- Que preparação de mesa e fixação é necessária?
- É possível testar vinco e dobra com material fornecido pelo cliente?
- Quais orientações de operação e manutenção acompanham a entrega?
Peça também que os critérios de aceitação do teste sejam combinados previamente. Assim, acabamento visual, geometria e repetibilidade podem ser avaliados de maneira objetiva.
Além disso, a avaliação deve incluir a segurança de operação. A NR-12 — Segurança no Trabalho em Máquinas e Equipamentos, disponível na relação oficial de Normas Regulamentadoras vigentes do Ministério do Trabalho e Emprego, estabelece requisitos de prevenção de acidentes e doenças do trabalho com máquinas e equipamentos. Essa referência não define a profundidade do vinco de ACM nem comprova, por si só, a conformidade da configuração ofertada; solicite a documentação pertinente à Teknova.
Em resumo: como buscar precisão no vinco de ACM?
Em resumo, a cabeça flutuante pode ser uma aliada no controle da profundidade, desde que seja adequada à operação e corretamente ajustada. Seu benefício deve ser analisado junto com a estabilidade da chapa, a seleção da fresa e o método de dobra.
Para avançar, conheça a solução ROUTER CNC AMERICAN para avaliar sua aplicação em ACM. Confirme a configuração com a Teknova e solicite uma validação prática: esse é o caminho para buscar dobras consistentes sem depender de promessas genéricas.